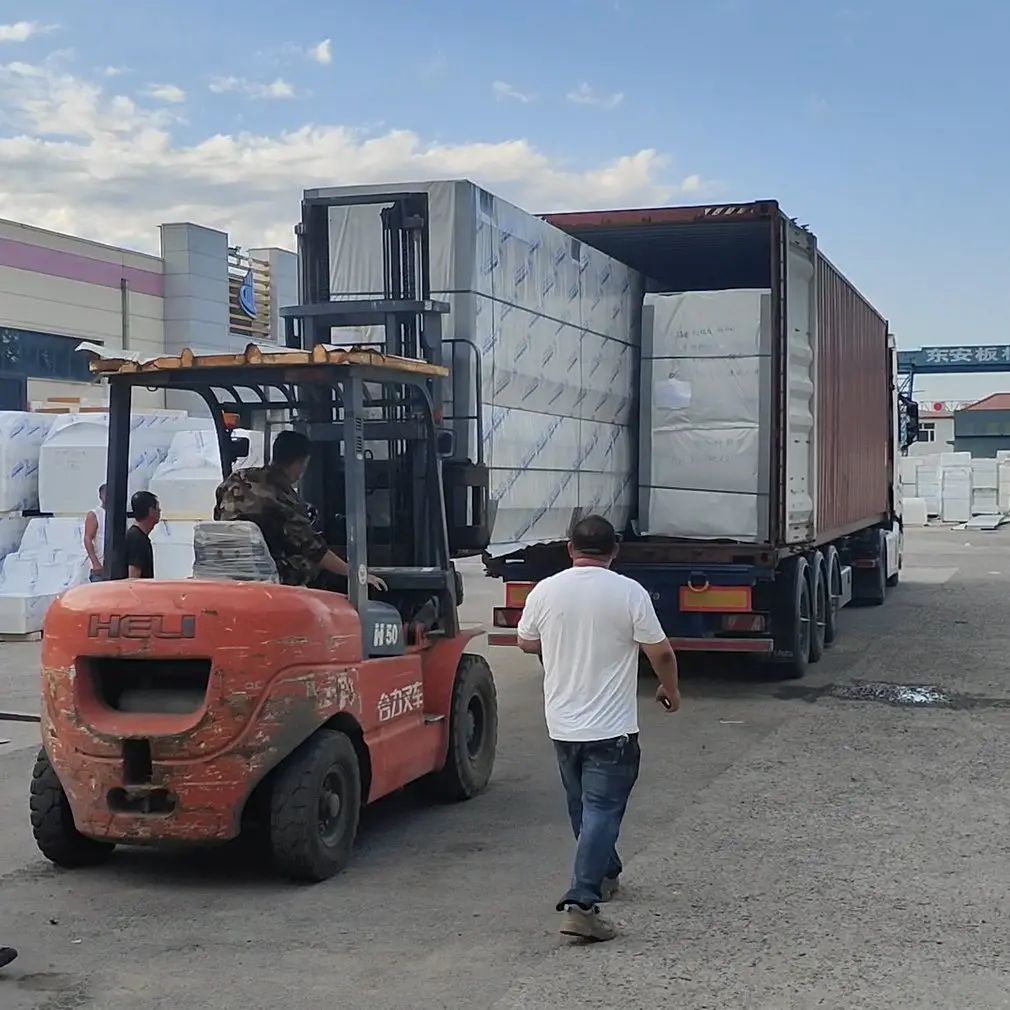
Сэндвич панели окупаются только тогда, когда благополучно проходят весь путь от производства до строительной площадки. И этот путь начинается с того, насколько грамотно они уложены в контейнер. Для проектов холодильных камер, отправляемых в страны Юго-Восточной Азии или Латинской Америки, стоимость морской перевозки часто занимает значительную долю общих расходов. Плохо загруженный контейнер означает потерю пространства и денег еще до прибытия материала на объект.
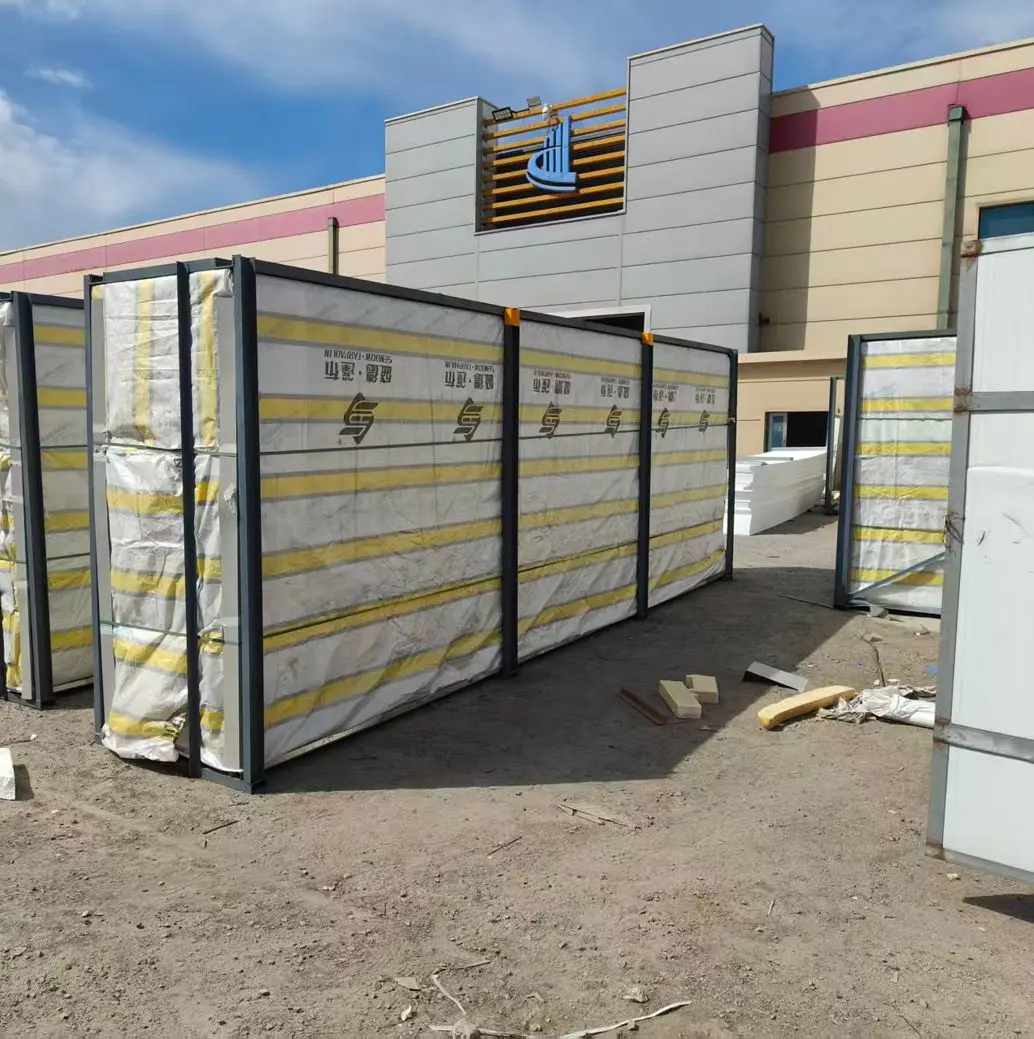
Повреждение углов — одна из наиболее распространенных претензий при получении груза, хотя во многих случаях его можно предотвратить. Сердцевины из EPS или каменной ваты обладают хорошей прочностью на сжатие, но края панелей более уязвимы. При ударе во время погрузки или транспортировки утеплитель может деформироваться, а металлическая облицовка — получить вмятину или трещину.
Защитные уголки из пеноматериала, кромочная лента и укладка панелей лицевыми сторонами друг к другу вместо контакта металлических поверхностей позволяют существенно снизить риск повреждений.
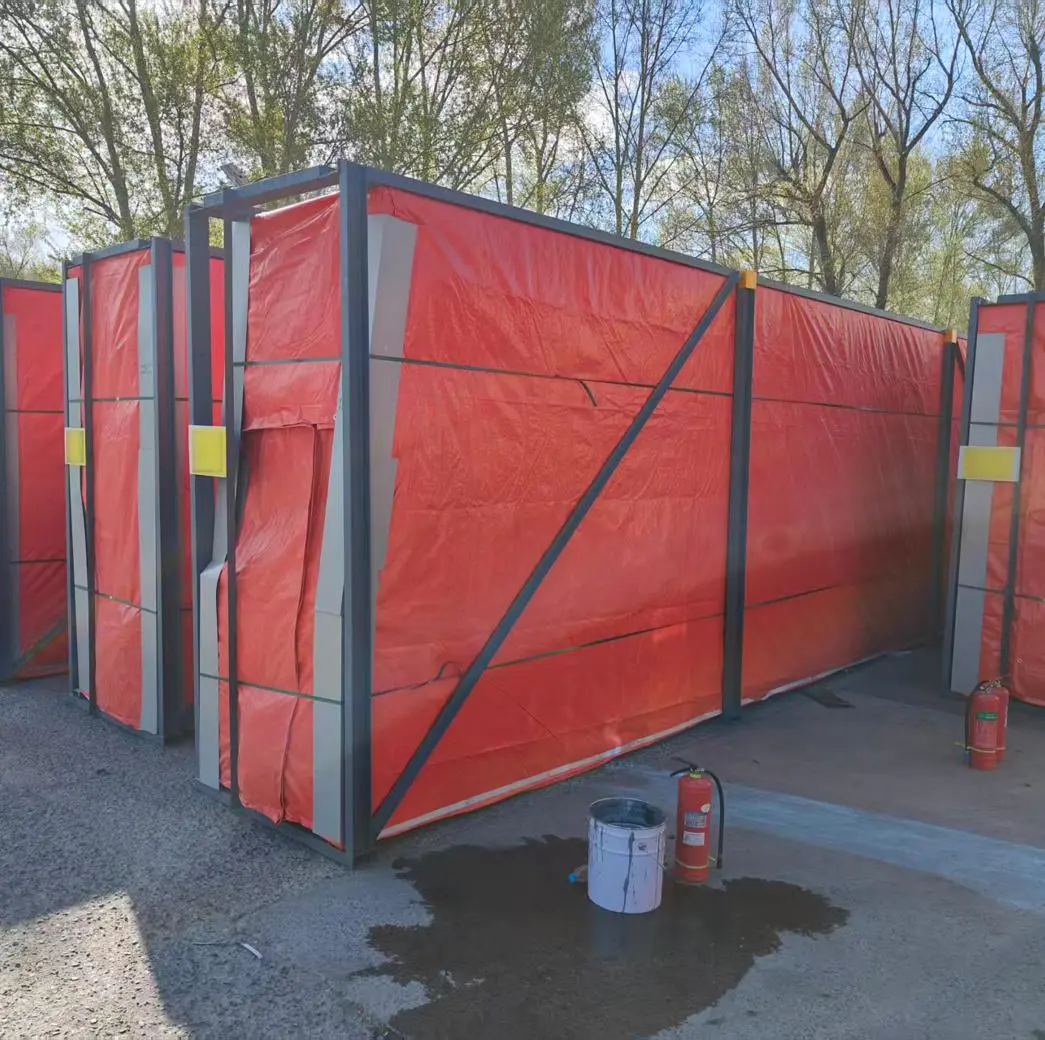
Влага представляет собой менее заметную, но не менее важную проблему. При морской перевозке внутри контейнера практически неизбежно образуется конденсат, особенно на маршрутах, пересекающих экватор. Индивидуальная термоусадочная упаковка пачек, влагопоглотители и влагозащитная пленка между слоями помогают защитить оцинкованные или PPGI-поверхности от появления следов коррозии еще до открытия контейнера.
Царапины также имеют значение. Холодильные камеры и панели для ограждающих конструкций оцениваются не только по функциональности, но и по внешнему виду. Панель с заметной царапиной может быть забракована на строительной площадке, даже если ее несущие и теплоизоляционные характеристики не пострадали.
Ничего из этого не требует сложной технологии. Главное — выполнять защитные меры одинаково последовательно для каждой пачки и каждого контейнера. Экономия нескольких минут на отдельных элементах часто обходится дороже из-за замены поврежденных панелей и задержки монтажа.
Именно здесь появляется значительная часть потенциальной экономии. Стандартный 40-футовый контейнер High Cube имеет фиксированную внутреннюю длину. Если длина панелей не позволяет рационально использовать это пространство, часть объема остается незаполненной.
Хорошая техническая подготовка начинается одновременно с рабочих чертежей здания и параметров контейнера. Длину раскроя панелей можно скорректировать еще на стадии подготовки заказа, чтобы каждый контейнер максимально эффективно использовал доступный объем.
Например, для стены холодильной камеры первоначально могут требоваться панели длиной 6,2 м. В некоторых случаях рациональнее изменить раскрой до 6,0 м и использовать небольшой доборный элемент. Это может позволить разместить в одном контейнере еще несколько панелей без изменения общей конструкции стены.
Кровельные и стеновые панели также можно комбинировать в одном контейнере. Различная ширина элементов иногда позволяет использовать пространство эффективнее, чем при раздельной отправке каждого типа продукции.
Такая оптимизация способна повысить коэффициент загрузки примерно на 8–15% по сравнению с простой загрузкой без предварительного расчета.
Но здесь важно соблюдать баланс. Если оптимизировать раскрой только ради максимального заполнения контейнера, на концах стен могут появиться неудобные короткие элементы, а стыки окажутся рядом с дверями или окнами.
Поэтому опытная команда рассматривает чертеж здания и внутреннее пространство контейнера как одну задачу. Нужно одновременно получить рациональную загрузку и аккуратную готовую стену.
Расчет карт раскроя, определение эффективного использования объема и понимание различий между панелями с каменной ватой и PU-сердцевиной при штабелировании — все это приходит прежде всего с практикой.
Поставщики, которые используют собственные инструменты для планирования контейнерной загрузки, а не только стандартные калькуляторы грузового объема, обычно могут точнее определить фактическую вместимость. При этом учитываются толщина панели, тип утеплителя и реальные размеры здания одновременно.
Опыт проявляется и в небольших деталях. Например, панели можно ориентировать с небольшим смещением, чтобы использовать свободное пространство возле дверей контейнера. При морской перевозке тяжелые элементы целесообразно размещать ниже и ближе к центру, чтобы повысить устойчивость груза при качке.
На спецификации такие решения обычно не видны. Зато их результат напрямую отражается в транспортных расходах.
Поэтому правильная загрузка контейнера — это не просто логистическая операция после производства. Для экспортного проекта она становится частью подготовки сэндвич панели еще до их изготовления и упаковки.
Если для действующего проекта уже готовятся чертежи холодильной камеры или ограждающих конструкций, количество контейнеров и спецификация панелей стоит проверить одновременно. Нередко именно на этом этапе можно обнаружить свободный объем, который иначе пришлось бы оплачивать как часть фрахта.
„Thanks to the LUVIR technology, the solder resist process could be switched directly from the previously used mask exposure to direct exposure. As an outstanding digital solution on the market, this technology has been able to demonstrate fast process times and superior quality on our certified conventional ink in production. This allowed us to fully digitize the solder mask process at low cost – without process or ink adjustments. An excellent benefit to our production in Rot am See.“
Ralf Göhringer (Head of Production WE Rot am See)
I would definitely recommend the Limata machine and team for a future company purchase
Michael Greenaway
Compunetics Inc.
“The Limata ldi has been amazing!! Best thing we did was buy this machine”
Richard Brady
GM
Circuitlabs
“Since 2019, we have been running the Limata X1000 LDI system (including LUVIR for solder mask imaging) in daily production as an addition to our current process with film. The machine was capable of properly exposing Taiyo PSR-4000 BN (DI) solder mask types on normal to high-copper boards using a new and unique direct imaging process. The machine operating interface is very user friendly which allowed for a quick technical training curve. The pre-registration processing reduced several seconds of production time at every print. Limata support and service staff is incomparable. They supported our team every step of the way at basically any time of the day or night, with literally, an immediate response time, customizing the software interface to best fit our Operations and needs.
We have exposed more than 8,000 prints since end of October, on various solder mask colors and some resist film panels. Limata, has proven to be very capable and innovative. They are a strong contender in the industry.
We have very much enjoyed this project, and working with the team!
Thank you Limata for the continued support and being a part of our growth.”
Bill Sezate
Vice President, GM
Summit Interconnect
As a replacement to our current contact exposure process with film, the LIMATA X2000 system including LUVIR-Technology was capable of properly exposing non-LDI solder mask types using a direct imaging process. The machine offers cutting edge software with a very intuitive operating interface which allowed for quick technician training curve. The dual drawer system combined with pre-registration processing reduced several seconds of production time at every machine cycle. Limata support and service staff is world class. They added software patches to keep production running at shortest possible response times, customized the software interface to best fit our in-house Operations system, and even wrote a step-by-step machine processing manual. As a result of the project, we have exposed more than 16,000 times on various product types and solder mask brands/colors. Limata, in a very short timeframe as a company, has definitely shown they are truly innovative and will be challenging the industry of direct imaging for the top spot.
Kevin Beattie
Process Engineer
TTM Technologies
Forest Grove Division